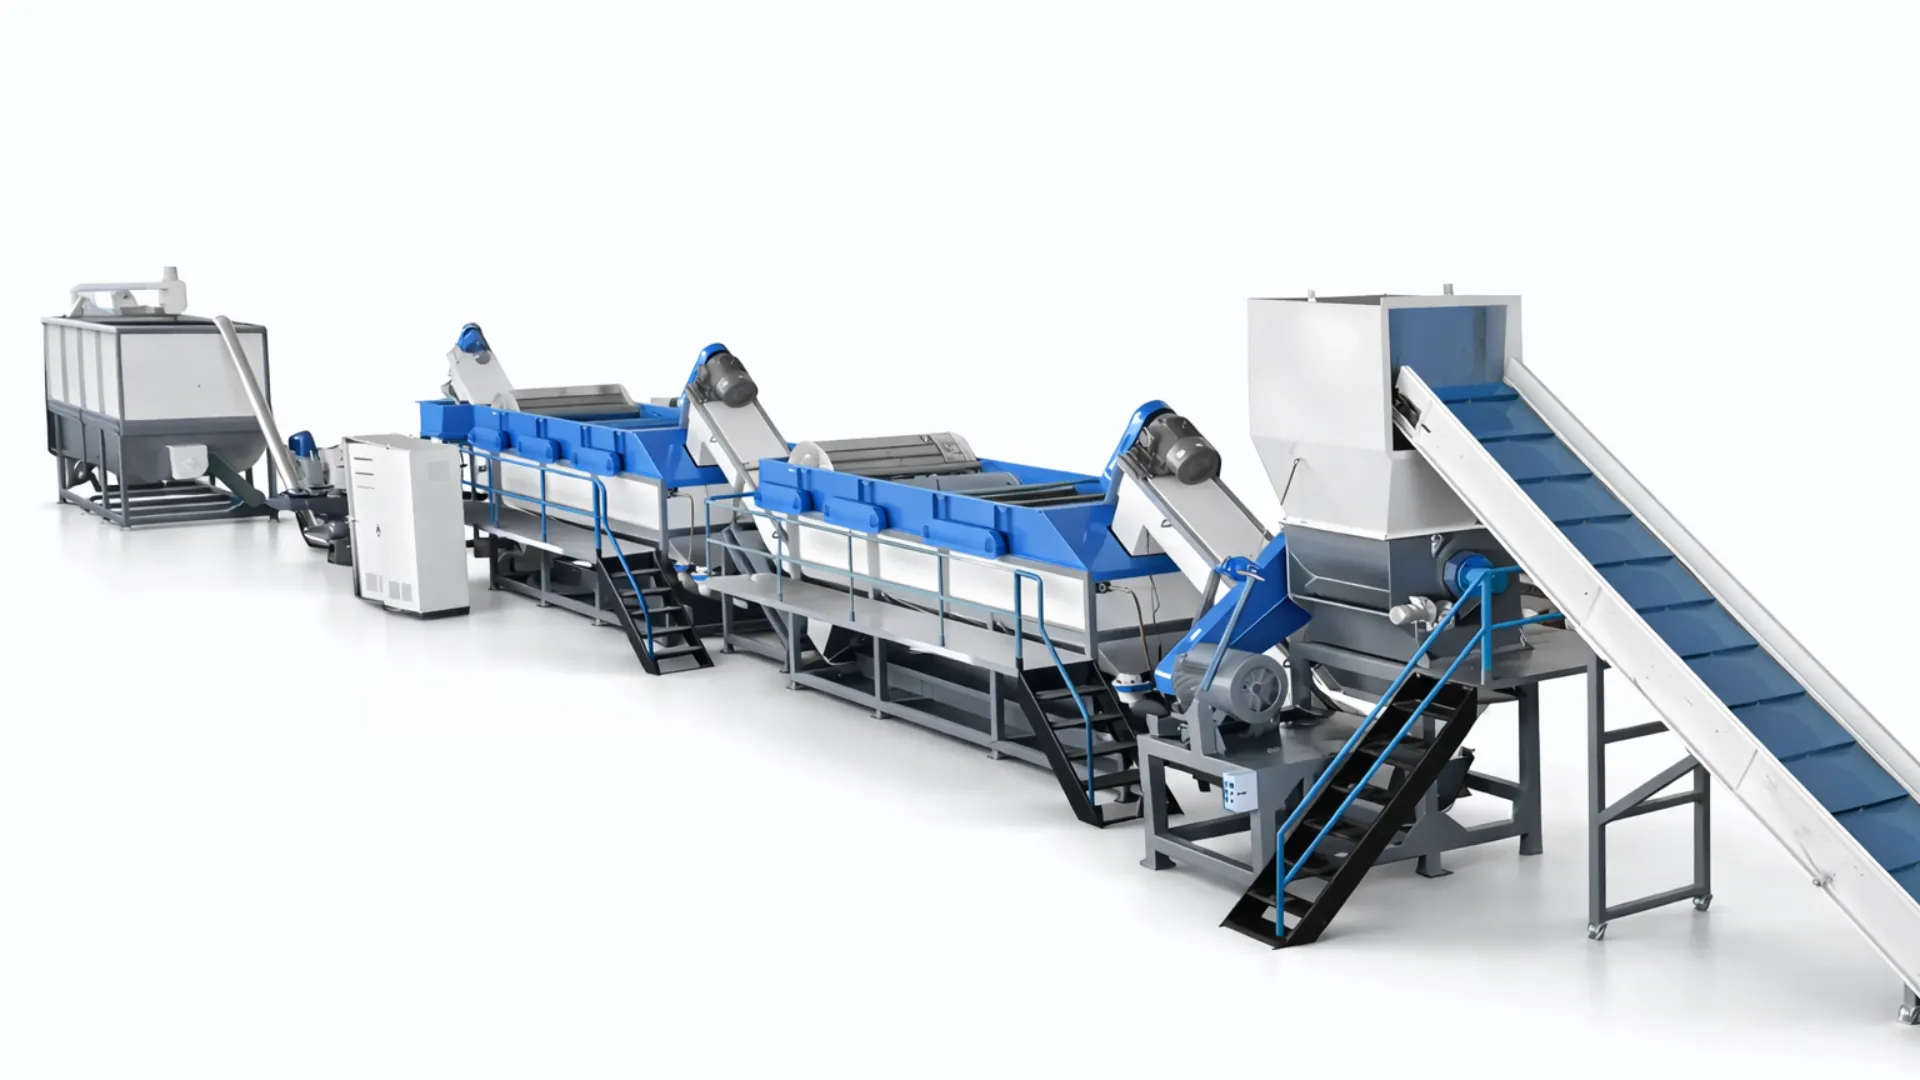
Linia recyklingu tworzyw sztucznych z tworzyw twardych w Kenii powinna być zaprojektowana wokół potwierdzonego strumienia HDPE, PP lub innej docelowej żywicy, rzeczywistej zanieczyszczonej kolekcji, dostępnych instalacji i specyfikacji produktu kupującego. “Linia 500 kg/h” lub inna nazwa tablicy nie ustanawia sprzedawalnego wyjścia, odpowiedniości do kontaktu z żywnością ani rentowności projektu. Te wyniki wymagają prób zasilania, bilansu masy, testów jakości i specyficznych dla miejsca analizy biznesowych.
Zacznij od dowodów materiałowych i rynkowych
Przed wyborem sprzętu udokumentuj, skąd pochodzi twarde tworzywo sztuczne, ile można dostarczyć przez zmiany sezonowe oraz jakie produkty je zawierają. Popularne strumienie mogą obejmować butelki, skrzynie, kubki, beczki, zamknięcia i odpady wtryskiwane. Rozdziel naturalny HDPE, kolorowy HDPE, PP i mieszane twarde tworzywa sztuczne, gdy zamierzony kupujący ceni je różnie.
Uzyskaj pisemne wymagania akceptacji od potencjalnych kupujących płatków lub granulek. Istotne właściwości mogą obejmować identyfikację polimeru, kolor, wilgotność, popiół, gęstość objętościowa, przepływ topnienia, zapach, rozmiar cząstek i ograniczoną zanieczyszczenie. “Czyste płatki” nie jest specyfikacją testowalną.
Zgodność z Kenią należy włączyć do planu projektu
Ustawa o Zrównoważonym Zarządzaniu Odpadami Kenii ustanawia krajowy ramowy system zrównoważonego zarządzania odpadami. NEMA publikuje bieżące ogłoszone odpady, rozszerzoną odpowiedzialność producenta i regulacje dotyczące zarządzania tworzywami sztucznymi i należy sprawdzić operatywne dokumenty.
Recykler powinien potwierdzić odpowiednie licencje, ocenę środowiskową, transport odpadów, warunki pracy, abstrakcję wody lub odpływ, wymagania powiatowe i pożarowe z odpowiednimi kenijskimi władzami i uprawnionymi lokalnymi doradcami. Wymagania mogą się zmieniać i zależeć od miejsca i działalności, więc wycena sprzętu nie jest akceptacją zgodności.
Zalecana kolejność rozwoju procesu
| Scena | Zamiar | Dowody do zebrania |
|---|---|---|
| Audyt zasilania | Zdefiniuj żywicę, format i zanieczyszczenie | Wagi partii, próbki, zdjęcia i dostawa sezonowa |
| Sortowanie | Usun niekompatybilne lub niebezpieczne przedmioty | Kategorie odrzuconych i masa |
| Redukcja rozmiaru | Utwórz kontrolowaną, myjącą cząsteczkę | Dystrybucja rozmiaru, drobiny i obciążenie silnika |
| Mycie | Usun ziemię, etykiety, resztki produktu i inne docelowe zanieczyszczenia | Próbki po każdym etapie mycia |
| Separacja na podstawie gęstości | Podziel zdefiniowaną frakcję pływającą i zanurzoną | Czystość i odzysk w obu ujściach |
| Odessanie wody i suszenie | Spełnij wymagania wilgotności magazynowania lub wtrysku | Wilgotność za pomocą uzgodnionej metody testowej |
| Granulowanie, jeśli wymagane | Homogenizacja, filtrowanie i formowanie granulek | Filtracja, przepływ topnienia, kolor i testy zastosowania |
1. Sortuj twarde tworzywa sztuczne przed siekaniem
Może być używana ręczna segregacja, magnesy, wykrywanie metali lub sensorowa segregacja zgodnie z napływającym strumieniem. Usuń baterie, naczynia ciśnieniowe, odpady medyczne i naczynia z nieznanych zanieczyszczeń niebezpiecznych poprzez zatwierdzony procedurę. Utrzymuj PVC i inne niekompatybilne żywice z strumienia poliolefinowego, gdy kupujący je ogranicza.
Segregacja po siekaniu jest trudniejsza, ponieważ etykiety i małe fragmenty są rozprowadzane przez zasilanie. Zdefiniuj zasady akceptacji dostawcy i zwracaj powtarzające się dane zanieczyszczeń partnerom zbierającym.
2. Wybierz zmniejszenie rozmiaru z rzeczywistego obiektu
Rozdrabniarka może przyjmować duże lub grube ścianki przedmiotów i dostarczać kontrolowane zasilanie do granulatora. Granulator produkuje mniejszy regranulat do mycia lub ekstrudacji. Niektóre czyste odpady produkcyjne wymagają tylko jednego etapu; duże wiadra, skrzynie lub mieszane grube zasilanie mogą skorzystać z dwóch.
Określ największy obiekt, grubość ścianki, gęstość objętościową, ryzyko metali i wymagany rozmiar wyjściowy. Potwierdź dostęp do noży, zmianę siatki, ochronę przed zużyciem, kontrolę pyłu i hałasu. The zakres maszyn do granulacji z tworzyw sztucznych powinien być oceniany na podstawie próby materiału, a nie tylko nominalnej pojemności.
3. Build washing around the contaminant
Przedmycie może uwolnić piasek i luźną brud przed intensywnym sprzętem. Mycie ścierne ściera powierzchnie, podczas gdy gorące mycie może być rozważane dla określonego oleju, kleju lub resztek produktu. Temperatura i chemia zwiększają wymagania dotyczące płukania, podgrzewania i ścieków, co powinno być uzasadnione przez próby.
Zbiornik zanurzeniowy na wodę może często utrzymywać niezapełniony HDPE i PP w frakcji pływającej, podczas gdy wiele kamieni, metali i bardziej gęstych plastików zanurza się. Nie może niezawodnie oddzielić HDPE od PP, a wypełniacze lub dołączone elementy mogą zmieniać zachowanie. Zobacz poprawioną sink-float separation guide.
4. Zaprojektuj pętlę wodną przed uruchomieniem
Wymień skład wody, recyrkulację, usuwanie zanieczyszczeń stałych, przetwarzanie osadu i ostateczne odprowadzenie. Wodna recyrkulacja jest użyteczna tylko wtedy, gdy zawieszone i rozpuszczone zanieczyszczenia pozostają w granicach procesu. Mierz rzeczywisty skład i utrzymanie podczas prób zamiast obiecywać stały procent recyrkulacji.
Dostępność wody i warunki odprowadzenia w Kenii są specyficzne dla miejsca. Dostosuj zbiorniki i przetwarzanie do obciążenia zanieczyszczeń, godzin pracy i wymaganego czyszczenia, z zapasem na próby i bezpieczne usuwanie osadu.
5. Dewater to a written output requirement
Centryfugalny suszarka usuwa wolne i powierzchniowe wodę z sztywnych płatków. Ogrzane powietrze może być używane tam, gdzie magazynowanie lub ekstrudowanie wymaga niższego poziomu wilgotności. Wymagana wartość zależy od polimery, projektu ekstrudera, czasu przechowywania i specyfikacji klienta; nie jest to uniwersalny procent.
Próbuj po stabilnej pracy i używaj jednej udokumentowanej metody wilgotności. Sprawdź odpływ, stan siatki, obciążenie wirnika i system powietrzny przed dodaniem więcej ciepła. The maszyna do odwadniania wirówkowego is one component, not a guarantee of final moisture.
6. Pelletizuj tylko wtedy, gdy wymaga tego rynek
Niektórzy kupujący akceptują oczyszczony regranulat; inni potrzebują filtrowanych granulek. Pelletyzacja wymaga topnienia, filtracji, chłodzenia, cięcia, energii i konserwacji. Może poprawić podawanie i homogenizację, ale nie przekształca mieszanego lub niebezpiecznego odpadu w resin klasy żywnościowej.
Recykling plastiku w kontaktze z żywnością wymaga odpowiedniego systemu kontroli podawania i dezynfekcji zgodnie z przepisami rynku docelowego. Nie opisuj zwyczajnego oczyszczonego lub pelletyzowanego materiału jako “klasy żywnościowej” bez wymaganej autoryzacji procesu, testowania i zatwierdzenia klienta.
Calculate capacity with a mass balance
Zdefiniuj wymagany wydatek handlowy i oszacuj suchy wydatek handlowy z reprezentatywnych prób:
Required design input = target saleable output ÷ saleable yield ÷ planned operating availability
Sprawdź stałą pojemność każdego etapu na tym samym wejściu. Linia o nominalnym wejściu może dostarczać mniej suchego wyjścia po usunięciu etykiet, brudu, wilgoci, niezgodnych plastików i drobnych frakcji. Włącz pojemność buforową, gdzie jeden proces działa okresowo.
Rozwój kosztów operacyjnych specyficznych dla Kenii
Użyj bieżących wycen i danych lokalnych dla zebranych plastików, transportu, opłat za energię elektryczną i opłaty za zapotrzebowanie, wody, ścieków, siły roboczej, czynszu, materiałów eksploatacyjnych, zużycia sita i noży, konserwacji, zezwoleń, badań laboratoryjnych i finansowania. Szacuj przychody z pisemnych warunków kupującego i konserwatywnego sprzedażowego wyjścia.
Przeprowadź przypadki wrażliwe dla niższego plonu, niższej ceny sprzedaży, zmniejszonej dostępności i wyższego zanieczyszczenia. Ogólna cena pelletu, wskaźnik konwersji lub okres zwrotu inwestycji nie może udowodnić ekonomiczności projektu w Kenii.
Akceptacja fabryczna i akceptacja lokalna
Ustal warunki testowe przed złożeniem zamówienia. Test fabryczny powinien używać reprezentatywnego materiału i rejestrować suchy wejściowy, odrzucony, sprzedażowy wyjściowy, energię, wypełnienie wody, czas przestoju i wyniki jakości przez uzgodniony stabilny okres. Test lokalny powinien powtórzyć odpowiednie kryteria po przygotowaniu usług i lokalnych operatorów.
Dokumentuj szkolenie operatorów, interwały konserwacji, kluczowe zapasowe części i kontrole bezpieczeństwa. Produkcja nie powinna zacząć się, dopóki zabezpieczenia, awaryjne zatrzymania, ochrona elektryczna, kontrola pyłu lub dymu i systemy wodne nie zostaną uruchomione dla zainstalowanej konfiguracji.
Często zadawane pytania
Czy linia do przetwarzania sztywnych plastików z Kenii może przetwarzać jednocześnie HDPE i PP?
Może przetwarzać zarówno jedno, jak i drugie w oddzielnych kampaniach, ale mieszana wyroba jest odpowiednia tylko, jeśli kupujący to zaakceptuje. Zbiornik wodny nie oddziela niezapełnionego HDPE od PP w sposób niezawodny.
Czy pranie i granulowanie sprawiają, że przetworzona plastik jest klasy żywnościowej?
Nie. Zgodność z kontaktami żywnościowymi wymaga zatwierdzonego wejścia i ścieżki recyklingu, dowodów dezynfekcji, badań i zgodności z przepisami rynku docelowego.
Jak powinien kupujący sprawdzić zapowiadane zdolności produkcyjne linii?
Użyj reprezentatywnego materiału sypkiego, uzgodnionego czasu trwania procesu oraz bilansu masy suchej. Potwierdź jakość wyjściowego produktu handlowego razem z zużyciem mediów i czasem przestoju.
Przygotuj krótki materiał i brief lokalizacyjny
Wyślij reprezentatywne próbki Energycle, analizę wejścia, oczekiwaną miesięczną dostawę, specyfikację produktu, układ lokalizacji i informacje o usługach. The linia myjąca z tworzyw sztucznych może następnie być skonfigurowany i przetestowany pod kątem mierzalnych wymagań dla projektu w Kenii.
