

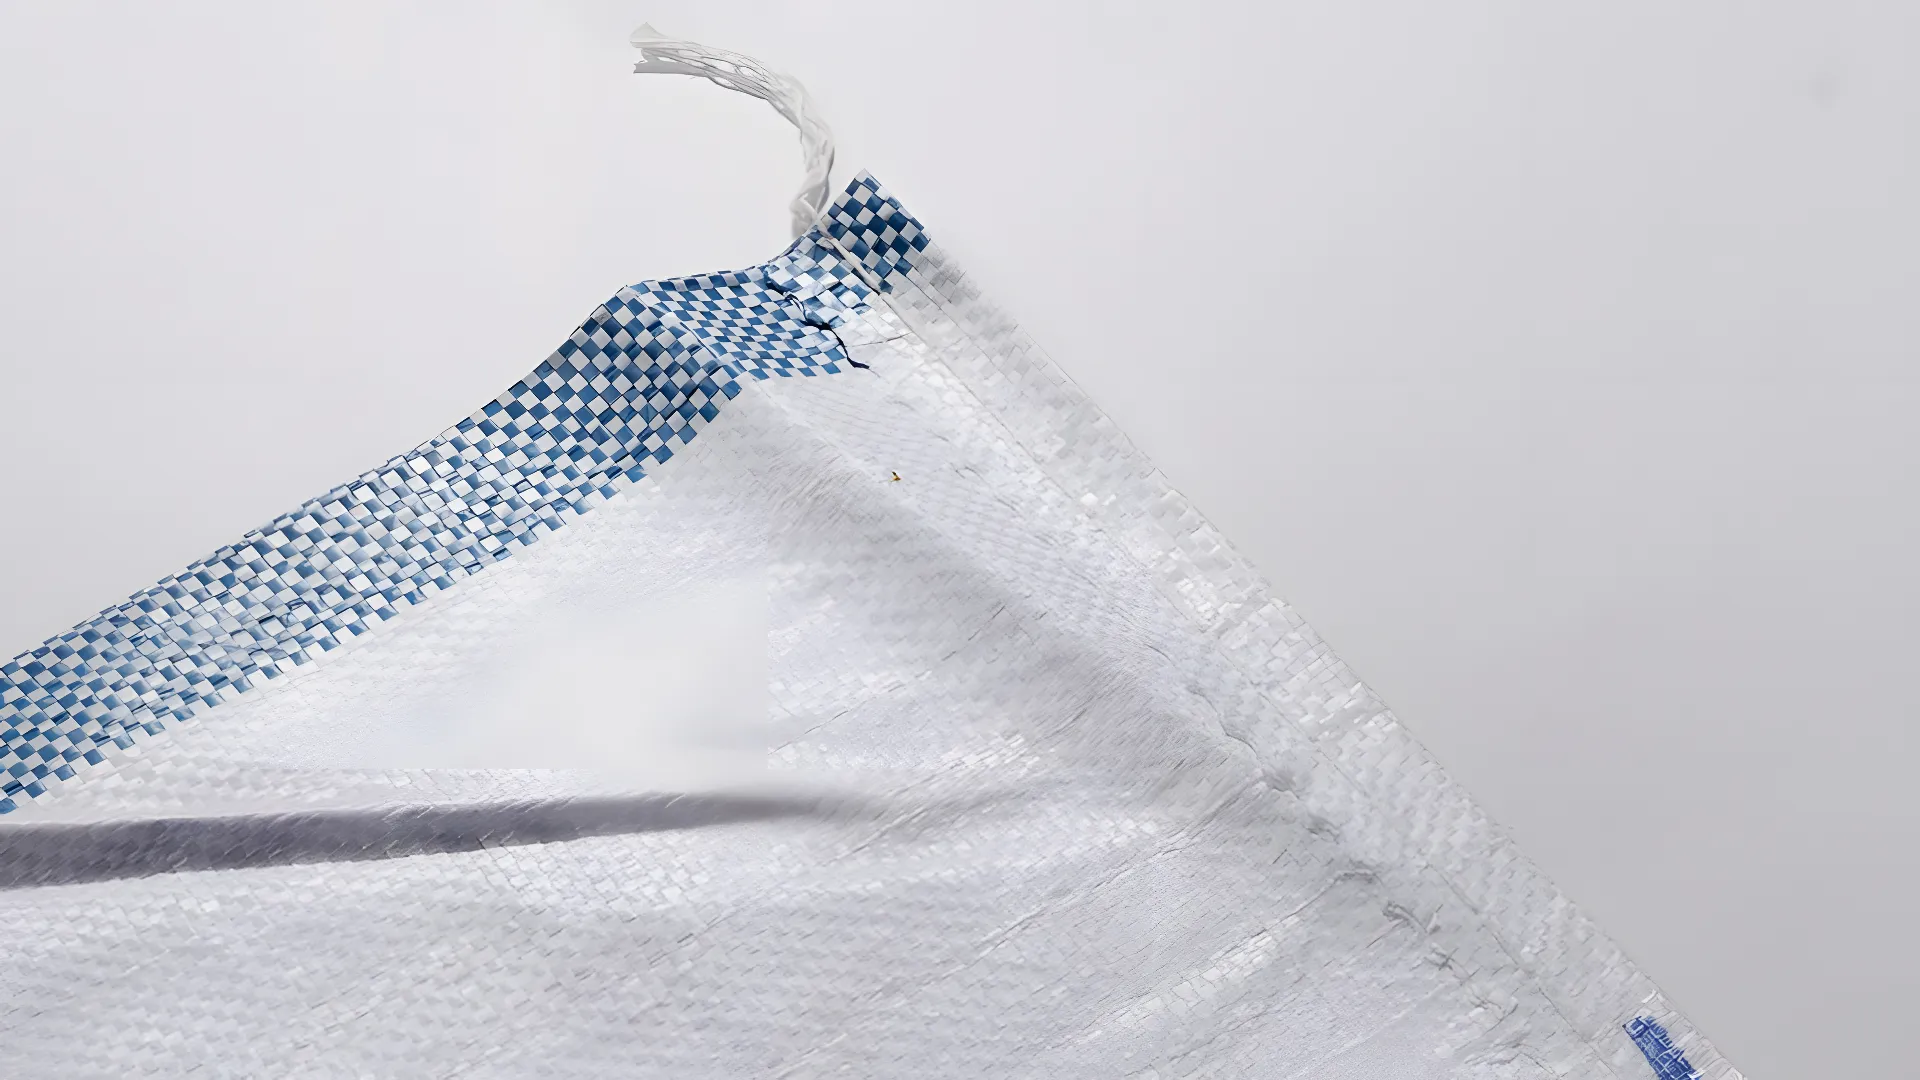
Saki polipropylenowe tkane i elastyczne pośrednie pojemniki zbiorcze (FIBCs) mogą być mechanicznie przetwarzane, gdy ich konstrukcja, poprzednie zawartość i zanieczyszczenie są znane. Nie powinny być traktowane jako zwykłe jednowarstwowe folie. Tkanka tkana, powłoki, podkładki, etykiety, szwy, drukowanie i pozostały produkt wpływają na sortowanie, pranie, ekstrudowanie i wartość przetworzonego granulatu.
Identyfikuj torbę przed wyborem procesu
Projekt recyklingu powinien oddzielić przynajmniej te klasy materiałów:
- Clean production scrap: Raffia polipropylenowa, odłamy tkane i odrzucone puste torby z znaną kompozycją
- Post-use woven sacks: fertilizer, feed, grain, resin or construction-product bags
- FIBCs or bulk bags: duże pojemniki tkane z polipropylenu, które mogą zawierać powłoki, podkładki z PE, pętle do podnoszenia, torby na dokumenty i etykiety
- Laminated or heavily coated bags: structures that may contain paper, PE film, aluminum or barrier layers
Record resin, coating, liner, color, printing, stitching and previous contents. The bag’s history is a safety and product-quality input. Containers that held hazardous, unknown or regulated substances require qualified assessment and may not be suitable for the intended mechanical-recycling route. Never assume that a quick rinse makes an unknown bulk bag safe.
Typical recycling routes
Clean post-industrial PP woven scrap
Znany czysty odpad może być sprawdzany, zabezpieczony metalowo, cięty, skompresowany i spulpetyzowany bez pełnego mycia. Filtracja jest nadal wybierana dla druku, etykiet papierowych, nici szwowej i zanieczyszczeń produkcyjnych. Rozdzielanie kolorów i formuł zazwyczaj zapewnia większą kontrolę nad klasą spulpetów.
Contaminated post-use sacks and FIBCs
A typical industrial route is:
inspekcja i klasyfikacja → usuwanie podkładki/etykiety i obcych przedmiotów → rozładunek i pomiarowe podawanie → tnienie lub granulacja → przedmycie i mycie ścierne → separacja gęstości i płukanie → mechaniczne odwadnianie lub wyciskanie → kontrolowana ekstrudacja, filtracja i spulpetyzacja.
Porządek i chemia mycia zależą od poprzednich zawartości. Suchy pył mineralny, resztki organiczne, oleje i produkty rozpuszczalne w wodzie wymagają różnego rodzaju przedczyszczenia i kontroli ścieków. Dostawca powinien przetestować reprezentatywny normalny i najgorszy normalny materiał przed ustaleniem listy sprzętu.
Stage 1: inspection, sorting and preparation
Sprawdzaj worki, gdy są jeszcze rozpoznawalne. Zapisuj informacje o źródle i poprzednim produkcie, gdy jest to możliwe. Rozdziel nieznane pojemniki, ładunki chemicznie niezgodne, mocno laminowane struktury oraz worki z nadmierną ilością obcych materiałów. Usuń sztywne wstawki, metal, liny i nieprzetwarzalne akcesoria przed urządzeniami prędkimi.
Podkładki FIBC są często innego kształtu lub klasy polimerycznego niż tkany PP. W zależności od docelowego produktu, podkładka może wymagać usunięcia i recyklingu osobno. Dokumenty worków, etykiet i szwów mogą również wprowadzać niezgodne tworzywo sztuczne, papier lub klej.
Bale powinny być otwierane i pomiarowo podawane, zamiast wyrzucać je do tnika jako niekontrolowaną masę. Stabilność podawania wpływa na obciążenie silnika, jakość cięcia i wydajność każdego myjki poniżej.
Stage 2: size reduction
Tkanina tkana jest twarda i może owijać się wokół wałów. Maszyna tnąca lub granulator wymaga odpowiedniego wirnika, układu noży i systemu podawania. Duże złożone FIBC i balowane worki mogą być poddane niskonapiętnemu szrotowi przed ostatecznym granulowaniem; luźne, przygotowane odpady produkcyjne mogą bezpośrednio wejść do specjalistycznego granulatora.
Zdefiniuj wymagany rozmiar płatka lub pasku z mycia i podawania do ekstrudera. Mniejsza siatka nie jest lekarstwem na owijanie się lub niestabilne podawanie. Podczas prób, zapisz przepustowość, prąd, przerwy, drobiny i ilość nieobrobionego materiału.
Review PP woven bag and raffia recycling line konfiguracje razem z przygotowaniem przychodzących balów i planem obsługi odrzuconych.
Stage 3: washing and separation
Przedmycie usuwa luźny pył, resztki produktu i ziarno, zanim spowodują nadmierne zużycie. A pysznic tarczowy wysokiej prędkości może zapewnić mechaniczne czyszczenie powierzchni po zmniejszeniu rozmiaru. Temperatura wody, detergent, czas pobytu i liczba etapów powinny być ustanowione przez próby i wymagania odpływu, a nie przez uniwersalny przepis.
PP normalnie unosi się na wodzie, więc a zbiornik tonąco-pływający może usunąć wiele gęstszych zanieczyszczeń. Nie usunie wszystkich PE linerów, etykiet z poliolefiny lub obcych materiałów o niskiej gęstości i nie zastępuje sortowania źródłowego.
Planuj filtrację wody, usuwanie osadów i przetwarzanie rozpuszczonych lub zawieszonych zanieczyszczeń z poprzednich zawartości worków. System odpływu ścieków jest częścią procesu recyklingu i może być ograniczeniem pojemności na brudne materiały.
Etap 4: odwadnianie i zagęszczanie
Wiązane paski i płatki zatrzymują wodę w fałdach i między taśmami. Mechaniczne odwadnianie powinno usunąć jak najwięcej wolnej wody przed termicznym suszeniem lub ekstrudowaniem. Prasa śrubowa lub maszyna do wyciskania folii plastikowej może również zwiększyć gęstość objętościową i stabilizować podawanie.
Zmierzyć wilgotność za pomocą uzgodnionej metody i próbki w trakcie produkcji. Jeden suchy próbek nie może ustalić wydajności linii. Należy również zarejestrować objętość wyjściową gęstości i kształt cząstek, ponieważ wartość wilgotności średnia nie pokazuje, czy ekstruder będzie podawał konsekwentnie.
Etap 5: ekstrudowanie, filtracja i pelletyzacja
Zagęszczony PP jest rozpuszczany i ujednolicony w ekstruderze. Wylot zarządza resztkami wilgoci i lotnymi związkami w zakresie operacyjnym urządzenia. Filtracja topionego materiału łapie stałe zanieczyszczenia, ale częsta zmiana siatek może zmniejszyć wydajność, gdy nie są kontrolowane napływające papier, aluminium lub ziarno.
Materiał drukowany i zniszczony może wpłynąć na zapach, kolor i właściwości nawet po filtracji. Ustal temperatury procesowe od żywicy, czasu pobytu i prób; unikaj traktowania pojedynczego profilu temperatury jako poprawnego dla wszystkich strumieni PP bag.
A system pelletyzacji wody-ringen dla worków tkanych jest jedną z możliwych konfiguracji końcowych. Wybrany nożyce, etapy chłodzenia i suszenia muszą pasować do zachowania topionego materiału, specyfikacji pelletu i tempa produkcji.
kontrola jakości dla pelletów PP z recyklingu
- zawartość PP i niekompatybilnego polimera lub zawartości wielowarstwowej
- zachowanie wilgoci i lotnych związków
- spójność przepływu topionego materiału
- kolor, zapach, czarne kropki i widoczne zanieczyszczenia
- zawartość metali, papieru, minerałów i popiołu tam, gdzie jest to istotne
- rozmiar pelletu, pył i gęstość objętościowa
- Wymagane są próby mechaniczne lub próbki produktu przez zamawiającego
Nie obiecuj, że każdy zrecyklingowany FIBC może wrócić do tego samego użytku. Następne zastosowanie zależy od kompozycji, zanieczyszczeń, degradacji oraz wymagań regulacyjnych lub klienta. Recyklingowane granulki mogą być używane w odpowiednich produktach formowanych, wytłaczanych lub tkanych, gdy spełniają odpowiednie specyfikacje.
Kryteria akceptacji linii
Przydatny test fabryczny lub test lokalizacji powinien stwierdzić:
- Testowane typy worków, podkładów, zanieczyszczenia i przychodząca wilgotność
- Stabilna wyjściowa wydajność akceptowanych płatków lub granulek
- Wydajność, odrzuty i częstotliwość zmiany filtra
- Zużyta energia elektryczna, woda i ciepło podczas zdefiniowanego okresu testowego
- Wilgotność wyjściowa, gęstość objętościowa i uzgodnione wyniki jakości granulek
- Zatrzymania, owijanie, manualne interwencje i czas czyszczenia
- Sól ściekowa i miejsce docelowe odrzuconego materiału
Porównaj wyniki na podstawie wspólnego wejścia i wyjścia. Wysoka prędkość podawania do zbiornika nie jest taka sama jak wysoka wydajność sprzedawalnych granulek.
Najczęstsze błędy recyklingu PP worków
- Akceptowanie FIBC bez znajomości ich poprzednich zawartości
- Traktowanie podkładów, powłok, etykiet i nici szwowych jako nieszkodliwych PP
- Używanie jednego procesu do czystych odpadów z rafii i bardzo zanieczyszczonych worków
- Oczekiwanie, że separacja zanurzeniowo-powierzchniowa usunie każdy niskociężki zanieczyszczenie
- Używanie ciepła do kompensacji słabego odwadniania mechanicznego
- Mierzenie nominalnej pojemności bez wydajności, zmian filtra lub jakości wyjścia
Tkane worki nie są PP nićmi
Tkane PP używa taśm wplecionych do tkaniny, podczas gdy nić PP jest wykonana z włókien lub nici związanych w siatce. Ich źródła zbierania, zanieczyszczenia, zachowanie objętościowe i reakcja na zmniejszenie rozmiaru mogą się różnić. Użyj dedykowanego Przewodnika recyklingu PP nićmi gdy wejście jest spunbond, meltblown, odpady z produkcji higienicznej lub nićmi toreb zakupowych.
Wniosek
Tkane PP worki i FIBC są recyklingowalne, gdy źródło, budowa i zanieczyszczenia są kontrolowane. Proces powinien oddzielić czyste odpady produkcyjne od worków po użyciu, potwierdzić poprzednią zawartość, usunąć niekompatybilne komponenty i przetestować czyszczenie, odwadnianie i wytłaczanie jako jedną linię.
Wybierz sprzęt z próby materiałowej i pisemnej specyfikacji granulek. To chroni zarówno operację recyklingu, jak i klienta odbiorczego od założeń ukrytych za prostym etykietą “PP bag.”
Często zadawane pytania
Czy wszystkie worki big-bag mogą być przetworzone?
Numer budowy, wykładziny, powłoki, poprzednie zawartości i zanieczyszczenia muszą być ocenione. Torby zawierające niebezpieczne, nieznane lub regulowane substancje mogą wymagać innej autoryzowanej trasy.
Czy torby z polipropylenu muszą być prane przed pelletyzacją?
Znany surowiec po czyszczeniu może nie być. Sacki po użyciu oraz FIBCs zazwyczaj wymagają procesu czyszczenia dostosowanego do ich resztek, nadruków, etykiet, podkładów oraz końcowej specyfikacji granulatu.
Czy zbiornik zanurzeniowy może usunąć folie PE z płatków PP?
Nie zawsze. Both PP and many PE materials float in water. Liners should be identified and removed through source control or other sorting where the product specification requires separation.
