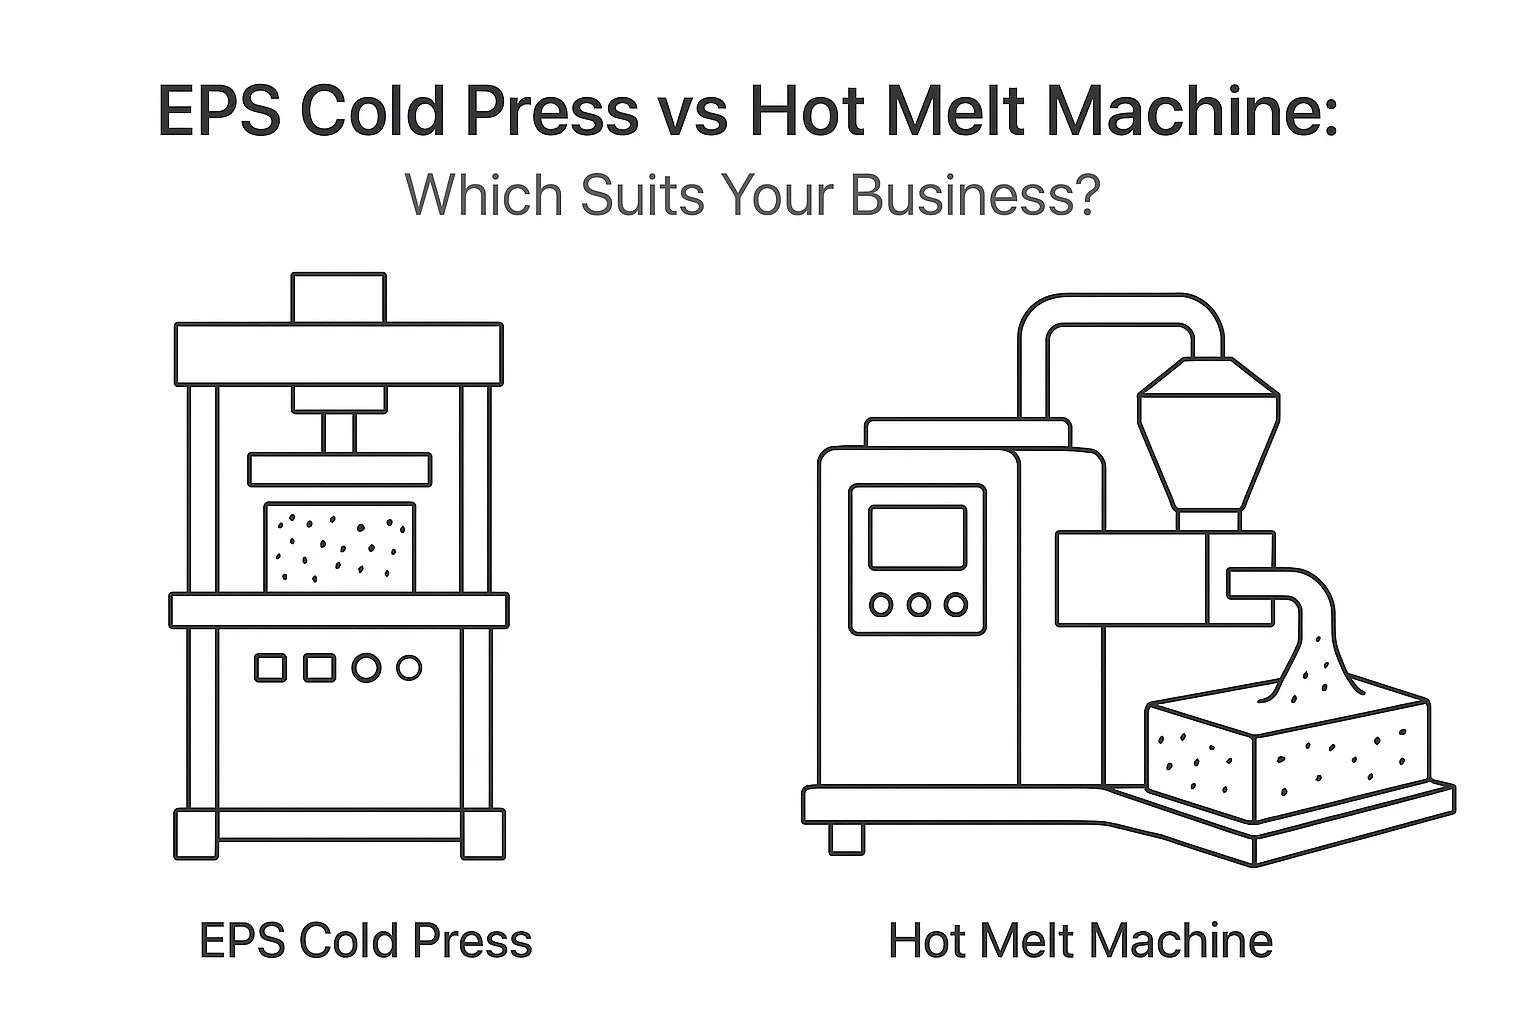
Die Wahl zwischen einer EPS-Kaltpressmaschine und einer EPS-Hochdruckverdichter ist hauptsächlich eine Entscheidung über die Reinheit des Futters, die erforderliche Transportform, die Versorgung, die Lüftung, die Fähigkeiten des Bedieners und den nachgelagerten Käufer. Beide reduzieren die Transport- und Lagerlast von Extruderschäumen, aber sie verwenden verschiedene Mechanismen und erzeugen unterschiedliche Zwischenmaterialien. Veröffentlichte Kompressionsverhältnisse und stündliche Kapazitäten sind nicht vergleichbar, es sei denn, der Testfutter und die Ausgangsdichte werden angegeben.
Kaltpressen und Schmelzverdichter auf einen Blick
| Entscheidungspunkt | EPS-Kaltpressmaschine | EPS-Hochtemperatur-Dichtvergärer |
|---|---|---|
| Mechanismus | Zerkleinerung plus Schrauben- oder hydraulische mechanische Kompression | Zerkleinerung plus kontrollierte Erwärmung und Extrusion in eine Schüttelgussform |
| Ausgabe | Kompattierte Blöcke, Stämme oder Briketts mit sichtbarer Zellstruktur | Gefestigte Schmelzstäbe oder Gussformen |
| Thermische Belastung | Kein Prozessschmelzen; Motor und Reibung erzeugen dennoch Wärme | Erfordert kontrollierte Wärme und Kühlung |
| Luftbehandlung | Staub und lose Perlenkontrolle sind zentral | Staubkontrolle plus lokale Absaugung und Rauchgasseinschätzung |
| Futtertoleranz | Reiner, trockener EPS wird bevorzugt; voluminöse Stücke müssen konstant gefüttert werden | Reiner, trockener EPS wird immer noch erforderlich; Hitze macht kontaminiertes Futter nicht akzeptabel |
| Käuferfrage | Akzeptiert der Käufer mechanisch komprimierten EPS? | Akzeptiert der Käufer Schmelzstäbe und deren thermische Geschichte? |
Wie eine EPS-Kaltpressmaschine funktioniert
Der Futterhopper nimmt sauberen EPS-Verpackungsmaterial oder Produktionsabfall auf. Ein Brecher oder Zerkleinerer öffnet große Stücke, und eine Schraube oder ein hydraulischer Behälter applies Druck, um Luft auszudrücken und eine dichtere Form zu bilden. Der komprimierte Ausgang wird geschnitten oder zerkleinert, um handhabbare Längen für die Lagerung und den Transport zu erhalten.
Der Fehlen eines Schmelzstadiums vereinfacht die thermische Kontrolle, aber die Maschine benötigt dennoch Schutzvorrichtungen, Überlastschutz, Staubmanagement und einen stabilen Futterfluss. Lose Perlen und leichte Fragmente können Sammelstellen entkommen. Feuchtigkeit oder Nahrungskontaminierter Schaum kann Gerüche, Korrosion, schlechte Blöcke und Ablehnung durch den Käufer verursachen.
Wie eine EPS-Schmelzverdichter funktioniert
Ein Schmelzsystem reduziert zunächst den Schaum und misst ihn in einen beheizten Behälter. Wärme und Schraube arbeiten zusammen, um die Zellstruktur zu kollabieren und das weiche Polystyrol durch einen Düse zu bewegen. Das Material kühlt dann in dichte Stäbe oder Gussformen.
Die Temperatur muss für die spezifische Maschine und das Futter kontrolliert werden. Übermäßige Wärme oder lange Verweildauer können das Polymer verschlechtern oder färben; unzureichende Wärme kann instabile Ausgänge oder Überlastungen verursachen. Das Heizen von Kunststoffen erfordert auch eine Expositionseinschätzung und angemessene lokale Absaugung. Die OSHA’s styrene safety resources beschreiben relevante Gesundheitsgefahren, aber der Arbeitgeber muss die tatsächlichen Substanzen und Expositionen am Standort bewerten.
Wählen Sie nicht allein nach dem Kompressionsverhältnis
Ein Volumenverringerungsverhältnis hängt von der losen Futterdichte, der Form, der Feuchtigkeit, der Fütterungsmethode und der finalen Dichte ab. Sehr leichte Gussverpackungen können ein größeres Verhältnis als dichtere Abschnitte auf der gleichen Maschine zeigen. Eine Aussage eines Lieferanten über “50:1” oder “90:1” ist daher unvollständig ohne Testbedingungen.
Für einen sinnvollen Test wiegen Sie eine bekannte Futtermenge, messen Sie ihren lose belegten Volumen nach einem vereinbarten Verfahren, wiegen Sie die angenommene komprimierte Ausgangsmenge und bestimmen Sie die endgültigen Abmessungen oder Dichte. Berichten Sie über abgelehnte Materialien und lose Verluste. Vergleichen Sie den Transport mit der legalen Nutzlast und dem verfügbaren Fahrzeugvolumen, da einige Routen vor dem vollen Container gewichtslimitiert werden.
Vergleichen Sie die Kapazität des angenommenen Ausgangs
Die Nennleistung kann durch manuelle Fütterung, Schüttgutbrücke, Brecherleistung, Kontaminationsstopps, Kühlung oder Ausgangshandhabung begrenzt werden. Fordern Sie eine dauerhafte angenommene Ausgangsmenge vom EPS des Käufers über einen vereinbarten Laufzeitraum an. Protokollieren Sie:
- trockene Eingangsmasse und angenommene Ausgangsmasse;
- Futterart, Abmessungen, Schüttmasse und Feuchtigkeit;
- Abfälle und Materialverluste;
- Betriebszeit und Stillstandursachen;
- Strom für das gesamte System, einschließlich Extraktion und Kühlung;
- Ausgangsdichte, Form, Temperatur und Akzeptanz durch den Käufer.
Die Futterqualität bestimmt beide Optionen
Trennen Sie Extrusionspolystyrol (XPS), Polyurethan Schaum, Polyethylen Schaum, Papier, Bänder, Etiketten, Lebensmittelreste und flammschutzbestimmtes Baustoffmaterial, wenn es die nachfolgende Spezifikation erfordert. Farbe und vorherige Verwendung können auch den Ausgang beeinflussen.
Der Verband der Kunststoffrecycler veröffentlicht EPS-rigid Design-Richtlinien der zeigt, wie Verpackungsmerkmale die Kompatibilität mit dem Recycling beeinflussen. Sammler und Recycler benötigen dennoch eine schriftliche Einkaufspolitik für den tatsächlichen Markt.
Elektrizitäts- und Energievergleiche
Vergleichen Sie gemessene kWh pro angenommenen Ton, nicht nur die Motorplakette. Ein kalter Pressvorgang verwendet Schnitt- und Komprimierungsantriebe. Ein Heißschmelzwerk ergänzt durch Barrelheizung und kann mehr Extraktion oder Kühlung benötigen. Der tatsächliche Verbrauch ändert sich mit der Nutzung, der Schüttmasse, dem Start-Stopp-Betrieb und der Temperaturkontrolle.
Erstellen Sie eine vollständige Ladungsliste für Brecher, Schraube, Hydraulik, Heizungen, Lüfter, Förderbänder und Steuerungen. Schließen Sie Aufwärm- und Leerlaufzeiten im Test ein. Bestätigen Sie vor der Bestellung den Ortsspannung, den Phasen, die Frequenz, die Schutzvorrichtungen und den verfügbaren Strom.
Sicherheit und Arbeitsplatzkontrollen
Beide Maschinen benötigen geschützte rotierende Teile, sicheren Zugang, Notstop und Isolierung gefährlicher Energien. EPS ist leicht und brennbar; halten Sie Zündquellen unter Kontrolle und behandeln Sie Ordnung, Staub, Lagerung und Brandschutz mit der lokalen Behörde und dem Versicherer.
Eine Heißschmelzmaschine fügt heiße Oberflächen, flüssigen Polymer und potenzielle Rauchexposition hinzu. Spezifizieren Sie Schutzhäuser, lokale Absaugung, Entladungsschutz und sichere Entfernung des heißen Ausgangs. Ein kalter Pressvorgang vermeidet absichtliche Schmelzung, kann aber dennoch Wärme, Staub, Lärm und Komprimierungshazarden erzeugen.
Wartungsunterschiede
| Kaltpressprüfungen | Heißschmelzprüfungen |
|---|---|
| Brechermesser, Sieb, Schnecke oder hydraulische Dichtungen | Brechermesser, Schnecke, Walze und Schussform |
| Komprimierungskammer und Ausgangsbeschränkung | Heizungen, Temperatursensoren und Regler |
| Antriebsbelastung, Lager und Leckage von loseem Material | Antriebsbelastung, Lager, Kühlung und Rauchableitung |
| Konsistenz des Blocks und mechanischer Verschleiß | Rückstände, kohlenstoffhaltiges Material und Ausgangskonsistenz |
Die Wartungsintervalle sollten dem installierten Handbuch und den Zustandsaufzeichnungen folgen. Entleeren Sie keine Verstopfung, betreten Sie keinen Schüttbehälter oder warten Sie eine Schnecke, bis alle gefährlichen Energien isoliert und überprüft sind.
Berechnen Sie die Wirtschaftlichkeit vom Markt bis zur Herstellung
Erhalten Sie die Einkaufsbedingungen für jede Ausgangsform vor dem Kauf eines Verdichters. Berechnen Sie das jährliche eingehende EPS, akzeptierte Ausbeute, Arbeitskraft, Strom, Säcke oder Paletten, Wartung, Extraktion, Flächenaufwand, Fracht und abgelehnte Lasten. Vergleichen Sie dies mit den aktuellen Sammel- oder Entsorgungskosten und dem realistischen Einkommen des Käufers.
Eine Heißschmelzeinheit kann ihre zusätzlichen Betriebskosten rechtfertigen, wenn ihre Ausgangsform den Transport reduziert oder vom Käufer bevorzugt wird. Eine Kaltpresse kann bevorzugt werden, wo Energie, Lüftung, einfache Bedienung oder ein etablierter komprimierter EPS-Ausgang dominieren. Es gibt keine universelle Amortisationszeit oder Preisprämie.
Auswahlcheckliste
- Bestätigen Sie, dass das Futter EPS ist und dokumentieren Sie Verunreinigungen und vorherige Verwendung.
- Erhalten Sie schriftliche Akzeptanzkriterien und Preismatrix vom nachgelagerten Käufer.
- Führen Sie repräsentatives Material auf beiden Technologien durch, wo praktisch.
- Vergleichen Sie akzeptierte Ausgangsform, Dichte, kWh, Arbeitskraft und Stillstandszeiten auf derselben Grundlage.
- Überprüfen Sie Strom, Lüftung, Brandschutz, Lärm und Raum mit lokalen Spezialisten.
- Einvernehmen über die Akzeptanzprüfung, Schulung, Ersatzteile und Wartungsumfang vor dem Kauf.
Häufig gestellte Fragen
Erreicht ein EPS-Hochtemperatur-Hitzeverminderer immer eine höhere Volumenreduktion?
Es produziert oft einen dichterem Block, aber das gemeldete Verhältnis hängt von losem Futter und Testmethode ab. Vergleichen Sie die endgültige Dichte und die Transportbeladung mit repräsentativen EPS.
Kann verschmutztes EPS aus der Gastronomie direkt in eine der Maschinen gegeben werden?
Nur wenn die Einfuhrgenehmigung und der Käufer es zulassen. Lebensmittelreste, Feuchtigkeit und Mischmaterialien können Gerüche, instabile Verarbeitung und abgelehnte Ausgangsprodukte verursachen; Sortierung oder Reinigung kann erforderlich sein.
Welcher EPS-Densifier hat die niedrigere Betriebskosten?
Das hängt von der Energie, der Arbeitskraft, der Nutzung, der Wartung, der Extraktion, den Frachtkosten und den Käuferbedingungen ab. Messen Sie den Gesamtkosten pro akzeptierter Tonne anstelle der nur der installierten Motorleistung.
Testen Sie das EPS des Käufers vor der Auswahl
Senden Sie Energycle repräsentatives EPS, monatlicher Volumen, Kontaminationsfotos, Standortversorgung und die Ausgangsspezifikation des Käufers. Vergleichen Sie das EPS-Kaltpressmaschine mit dem EPS-Schaumschmelzmaschine verwendend eine dokumentierte Akzeptanzgrundlage.
