

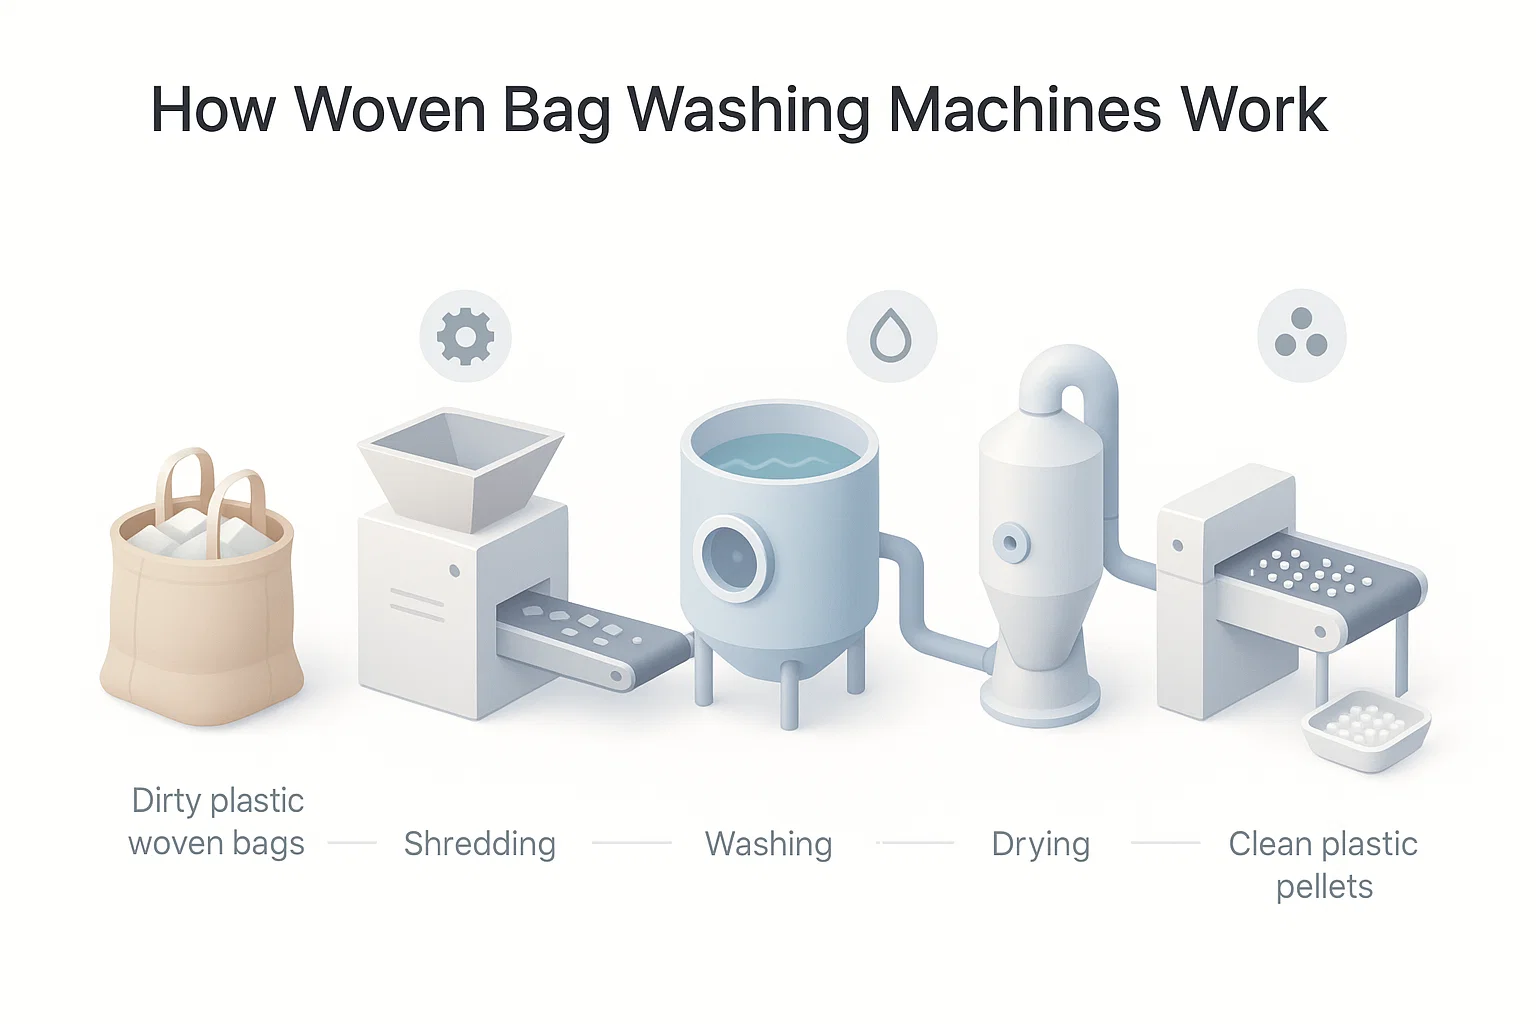
Eine gestrickte Taschenwaschmaschine ist eine koordinierte Recyclinglinie für PP-gestrickte Säcke, Raffiabäume und flexible Intermediate Bulk Containers (FIBCs). Sie öffnet oder schneidet das Futter, entfernt lose und verankerte Kontaminationen, trennt schweres Material, entwässert das gewaschene Kunststoff und bereitet es für die Extrusion vor. Die richtige Linie wird durch die tatsächliche Taschenkonstruktion und die Kontamination bestimmt—not durch den nominalen Durchsatz allein.
Welches Material enters eine gestrickte Taschenwaschlinie?
Typische Futter umfassen Düngemittelsäcke, Futtersäcke, Reissäcke, Zementsäcke, industrielle Raffiaverpackungen und gebrauchte FIBCs. Obwohl das gestrickte Substrat oft Polypropylen ist, kann eine gebrauchte Tasche auch eine PE-Innenschicht, BOPP-Druckfolie, Nähte, Riemen, Etiketten, Papier, Metall, Erde oder Produktrest enthalten.
Identifizieren Sie diese Komponenten, bevor Sie Ausrüstung wählen. Ein PP-Mono-Materialstrom kann nach effektiver Reinigung für mechanische Wiederverwendung geeignet sein. Multilagige Beschichtungen, inkompatible Innenschichten und gefährliche Rückstände können Quelltrennung oder einen anderen Ausgang erfordern. Die CEFLEX-Designanleitung für flexible Verpackungen erklärt, wie Konstruktion und angebrachte Komponenten den Recyclingprozess von Polyolefinen beeinflussen.
Prozessfluss von Taschen zur sauberen Rezyklatgranulierung
| Bühne | Hauptjob | Was zu bestätigen ist |
|---|---|---|
| Überprüfung und Sortierung | Entfernen Sie untaugliche Taschen und große Fremdkörper | Frühere Inhalte, Harz, Innenschichten, Metall und Feuchtigkeit |
| Öffnen und Größe reduzieren | Kompakte Taschen in eine kontrollierte, waschbare Größe schneiden | Futterform, Rotorladung, Sieb- oder Entladungsgröße |
| Vorwaschen | Lose Sand, Staub und Produktrest enthalten | Kontaminationsbelastung und Wasserzykluskapazität |
| Reibungswäsche | Oberflächen reinigen und Material transportieren | Verweilzeit, Verschleiß, Siebzustand und abgelehnte Feststoffe |
| Dichtungsunterscheidung | Trennen Sie flüssige Polyolefine von vielen schweren Kontaminanten | Materialpaar, eingeklemmte Luft, Fluss und Unterentladung |
| Entfeuchtung und Trocknung | Entfernen Sie freies und Oberflächenwasser | Nachfolgender Feuchtigkeitsbedarf und Luftbehandlung |
| Dichten oder Granulieren | Stabilisieren Sie niedrigvolumige Futter und filtern Sie den Kunststoff durch Melt-Filter | Endprodukt specification und Kontaminantentoleranz |
1. Überprüfen, sortieren und messen Sie das Futter
Beginnen Sie damit, akzeptable und verbotene Futter zu definieren. Taschen, die Chemikalien, Pestizide oder andere kontrollierte Produkte enthalten, benötigen eine angemessene Risikobewertung und Abfallentsorgung; die Reinigungsvorrichtung macht einen unbekannten Rückstand nicht von sich aus sicher. Entfernen Sie Metalle, Steine und überdimensionale Objekte vor dem Schnittkammer.
Ein Ballenöffner, Förderschleuse oder Dosiergerät sollte eine gleichmäßige Beladung liefern. Große Ausbrüche verursachen instabile Schneidung, Waschen und Trocknen. Protokollieren Sie Eingangsmasse und repräsentative Kontaminationsproben, damit spätere Ausgangstests mit einem bekannten Futter verknüpft werden können.
2. Wählen Sie Zerkleinern oder Feuchtgranulierung
Gewebtes PP ist leicht, stark und neigt sich zu Verwindungen. Ein Zerkleinerer ist nützlich, um voluminöse Säcke und FIBCs zu öffnen, während ein Granulator eine kontrollierte Partikelgröße erzeugt. Einige Anlagen verwenden beide. Die Rotorgeometrie, der Messerabstand, die Siebwaahl und die Verwindungsschutzvorrichtungen sollten dem Futterversuch entsprechen.
Wet size reduction introduces water in the cutting chamber and can begin loosening dirt. Dry cutting simplifies that machine’s water circuit but transfers more contamination downstream. The right choice depends on abrasion, water management and the required flake size rather than a universal efficiency claim.
3. Remove soil, paper and product residue
Prewashing protects downstream equipment when bags carry sand or cement dust. A Hochgeschwindigkeits-Reibungswäscher während ein Lochblech die Flüssigkeit und feinen Verunreinigungen freigibt. Die Waschanlage, der Rotorzustand, die Sieböffnungen und die Wasserqualität beeinflussen das Ergebnis.
Beheiztes Waschen kann bei einem validierten Verunreiniger oder Kleber in Betracht gezogen werden, aber es ändert die Heizung, Chemie, Spülung und Abwasseranforderungen. Geben Sie keine Wärme oder Seife vor dem Test des Rückstands und der Bestätigung der lokalen Abfallverpflichtungen an.
4. Separate heavy contaminants
In einem wasserbasierten Tank schwimmen viele unfgefüllte PP- und PE-Schachteile, während Steine, Metall, Glas und dichtere Kunststoffe sinken. Dies ist nützlich, um eine definierte Schwergewichtsstufe zu entfernen, aber es trennt PP nicht zuverlässig von einem PE-Liner, da beide häufig schwimmen. Füllstoffe, Beschichtungen und eingeschlossene Luft können auch das Verhalten ändern.
Use the principles in our sink-float separation guide um die Fütterungsgeschwindigkeit, den Rührbetrieb, die Schwimmstoffentfernung und den Untergrundauslauf einzustellen. Testen Sie beide Ausläufe: Eine hohe Schwimmstoffreinheit kann den übermäßigen Verlust verwendbaren PP in die Sinkfraktion verbergen.
5. Dewater for the next process
Mechanische Entfeuchtung entfernt zunächst freies Wasser. Ein Zentrifugaldryer, Schraubendruckpressen oder Filmmosse kann je nach Partikelgeometrie und dem nachfolgenden Prozess verwendet werden. Thermische Lufttrocknung kann folgen, wenn der Extruder oder die Lageranforderung eine niedrigere Oberflächensättigung erfordert.
Es gibt keine universelle Feuchtigkeitsprozentsatz, der für jede Webtaschen-Linie als „idealer“ gilt. Setzen Sie mit dem Granulierspender- oder Schrottkäufer einen Annahmesatz fest, definieren Sie den Prüfmethoden und messen Sie nach stabiler Betriebssituation Proben. Filmpressmaschine ist eine Möglichkeit, Wasser gleichzeitig zu entfernen und die Volumendichte zu erhöhen.
6. Prepare clean material for pelletizing
Gewaschene Webmaterial bleibt leicht und unregelmäßig. Pufferlagerung, ein Pressen oder ein Agglomerationsstadium können die Fütterungskonsistenz verbessern, aber die Verdichtung entfernt keine Kontaminationen. Während des Extrusionsprozesses entfernt die Siebfiltration bestimmte Feststoffe, kann aber inkompatible Polymere, starke Zersetzung oder unsichere Futterstoffe nicht korrigieren.
Definieren Sie die Granulatsanforderungen vor dem Kauf der Waschanlage: vorgesehene Anwendung, Farbe, Asche, Feuchtigkeit, Schmelzfließzahl, Geruch, Filtration und zulässige Kontamination. Diese Ziele bestimmen, wie viel Sortieren, Waschen und Trocknen gerechtfertigt ist.
How to size and evaluate the line
Fordern Sie von den Lieferanten an, die Kapazität auf einer definierten Futter- und Ausgangsbasis zu angeben. Ein nomineller Eingangsgrad ist nicht dasselbe wie ein verkaufsfähiges trockenes Ausgangsprodukt. Verwenden Sie eine Massenbilanz, die entfernte Kontamination, Prozessverlust, Feuchtigkeit und abgelehnte Materialien abdeckt. Bestätigen Sie, dass Zerkleinern, Waschen, Wasserbehandlung, Entfeuchtung und Granulierung alle den vorgeschlagenen Tempo standhalten können.
Für eine Abnahmeprüfung einigen Sie sich vor der Lieferung über die Zusammensetzung der Futterkomponenten, die Laufzeit, die Sampling-Punkte und die Ausgangslimits. Protokollieren Sie während des Tests Leistung, Wasserzusatz, Arbeitskraft, Verbrauchsmaterialien und den Abfallmass. Diese gemessenen Werte sind für die Planung der Betriebskosten nutzbarer als allgemeine Sparprozente.
Betriebsprüfungen, die die Qualität schützen
- Überprüfen Sie eingehende Säcke auf Harz, Liner, vorherige Inhalte und schwere Gegenstände.
- Verfolgen Sie den Zustand des Messers, den Verschleiß des Siebes und das Umwickeln um rotierende Teile.
- Überwachen Sie die Waschlast, die Wasserklarheit, die suspendierten Feststoffe und den Umwälzfluß.
- Proben Sie die Schwimm- und Sinkausgänge sowie das endgültige gewaschene Material.
- Trenden Sie Feuchtigkeit, Asche oder Kontamination gegenüber den Futteränderungen und den Betriebsstellungen.
- Befolgen Sie dokumentierte Sperr-/Markierung vor dem Entfernen von Verstopfungen oder dem Servicing von Ausrüstung.
Der OSHA hazardous-energy guidance bietet einen Ausgangspunkt für Energiekontrollverfahren. Es müssen auch spezifische Sicherheitsmaßnahmen, Zugang und Abwasseranforderungen berücksichtigt werden.
Häufig gestellte Fragen
Kann eine Waschanlage sowohl PP-gewebte Taschen als auch PE-Folie verarbeiten?
Möglicherweise, aber nur nach Versuchen. Die Materialien können in der Dicke, im Wickelverhalten, in der Kontamination und im Entwässerungsbedarf differieren, und ein gemischter PP/PE-Ausgang kann die Spezifikation des beabsichtigten Käufers nicht erfüllen.
Trennt ein Sink-Float-Tank PP-Bäckchen von PE-Linern?
Nicht zuverlässig im Wasser, da unfüllte PP und PE häufig schwimmen. Eine Quellsortierung, die Gestaltung des Beutels oder eine andere validierte Trennungsmethode ist erforderlich, wenn die beiden Polymere getrennt verkauft werden müssen.
Sollten gewaschene gewebte Taschen direkt in einen Extruder gegeben werden?
Nur wenn Feuchtigkeit, Bruttodichte und Kontamination die Futteranforderungen des Extruders erfüllen. Ein Pressen, ein Agglomerator, ein Puffer oder eine zusätzliche Trocknungsstufe kann erforderlich sein.
Spezifizieren Sie das Futter vor der Anfrage einer Linie
Senden Sie Energycle repräsentative Beutelsampel, Fotos von Kontamination, Informationen über den vorherigen Gebrauch, die stündliche Eingangsverfügbarkeit und die erforderliche Schüttel-/Pelletspezifikation. Die PP-gewebte Tasche und Raffia-Recyclinglinie kann dann um das überprüfte Material und nicht um eine allgemeine Ausrüstungsliste konfiguriert werden.
