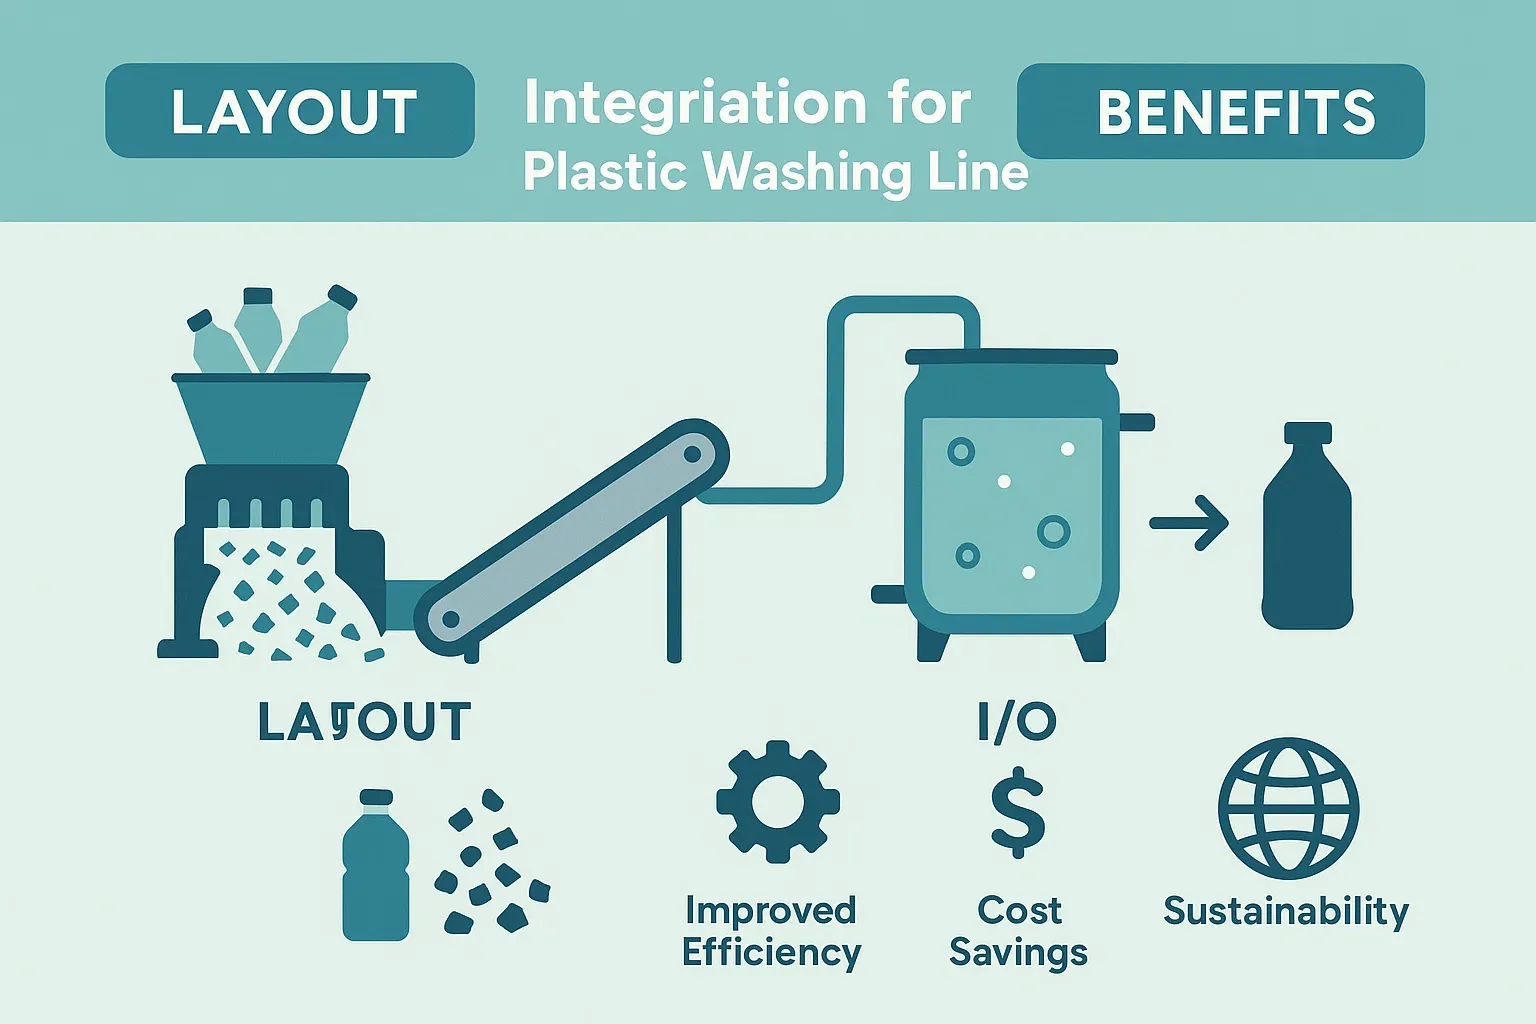
Linia do mycia tworzyw sztucznych to proces ciągły. Rozdrabniacz to proces wsadowy. Bezpośrednie ich podłączenie bez buforowania i sterowania często powoduje niestabilność (przepięcia, niedobór mocy, zacięcia) i mierzalne straty przepustowości; ich wielkość zależy od materiału, konstrukcji podajnika i tolerancji w dół. Niniejszy przewodnik zawiera szczegółowe informacje praktyczne. integracja procesów wzory zasilania linii mycia ciągłego z niszczarki wsadowej.
Sprzęt powiązany: Rozdrabniacz do twardych tworzyw sztucznych, zintegrowana niszczarka-maszyna granulacyjna.
1. Problem wzrostu: produkcja wsadowa czy ciągła
- Zachowanie niszczarki: Kiedy świeży walek jest wrzucany, natężenie prądu wzrasta, a wydajność osiąga 150% nominalnej pojemności. Kiedy zbiornik jest pusty, wydajność spada do 0%.
- Wymagania dotyczące linii do mycia: Friction washers and zbiornik tonąco-pływający: wymagają stałego, “cieniutkiego” dopływu. Wzmożenia powodują zator; niedobór powoduje kawitację.
Rozwiązanie: zasobnik buforowy i przenośnik wyładowczy
Nie można bezpośrednio spускzać materiału z mielarki do pralni. 1. Lej buforowy: Magazyn surowców lub duży przenośnik umieszczony między wyjściem mielarki a wejściem linii pralniczej. * Zasada ustalania rozmiarów:Często o wymiarach pozwalających na trzymanie około 15-20 minut wyjściu mielarki, w zależności od odstępów między załadunkami balów i tolerancji poniżej. 2. Rozładowanie o zmiennej prędkości:Taśmociąg wychodzący z zasobnika buforowego jest zwykle wyposażony w napęd o zmiennej częstotliwości (VFD), sterowany zapotrzebowaniem linii myjącej, a nie wydajnością niszczarki.
2. Strategia wykrywania metali
Gdzie umieścić magnes? * Opcja A: Przed niszczarką: Ochrona mielarki. * Typ: Magnes nadkrawędziowy (tylko żelazne). * Opcja B: Za rozdrabniaczem / Przed granulatorem: Chroni granulator (Krytyczny). * Typ: Wykrywacz metali tunelowych. Mielony materiał jest rozłożony cienko na taśmie. Detektor może znaleźć małe fragmenty mosiądzu/aluminium, które magnes nadkrawędziowy pominął. * Mechanizm:“Klapa zrzutowa” odrzuca niewielką stertę plastiku zawierającego metal, zapobiegając w ten sposób eksplozji sita granulatora.
3. Niszczenie na mokro (wstępne mycie)
Wstrzykiwanie wody do komory tnącej mielarki. * Zalety: 1. Żywotność ostrza: Woda działa jako smar, zmniejszając tarcie, ciepło i zużycie krawędzi o ~20%. 2. Wstępne pranie: Turbulencja wirnika działa jako wysoka-prysznic tarczowy, usuwając 60-70% luźnego piasku/ziemi przed tym, jak materiał dotknie się linii myjącej. * Wady: 1. Integralność uszczelnienia: Zwykle określa się “Wet Package” łożysk (labiryntowe uszczelki + czysta smarnica) w celu zmniejszenia ryzyka przenikania wody. 2. KorozjaKomora tnąca jest często wykonana ze stali nierdzewnej (np. 304) lub stali węglowej z powłoką utwardzającą, w zależności od składu chemicznego, jakości wody i ścierania.
4. Logika sterowania (uzgadnianie PLC)
PLC mielarki i linii pralniczej powinny być połączone (logika handshake) tak, aby usterki i uruchamiania propagowały się w kontrolowanym porządku. * Przystanek kaskadowy: Jeśli Friction Washer ulega usterce (przerwaniu), logika jest zazwyczaj ustawiona tak, aby: 1. Zatrzymać przenośnik wejściowy (natychmiast). 2. Zatrzymać wyładunek bufora (natychmiast). 3. Pauza mielarki (ustawić ją w tryb “Wolne”, nie wyłączaj całkowicie). * Początek kaskady: Odwrotna kolejność. Uruchom pralkę -> Uruchom bufor -> Wznów niszczenie.
Lista kontrolna podsumowująca
| Część | Specyfikacja | Zamiar |
|---|---|---|
| Podajnik | Przenośnik wykrywający prąd | Wstrzymuje podawanie, jeśli natężenie prądu niszczarki > 90% |
| Wypisać | Pas sterowany VFD | Dopasowuje prędkość podawania do wydajności myjki |
| Ochrona | Wykrywacz metali tunelowych | Chroni granulator znajdujący się dalej w rurociągu |
| Czyszczenie | Dysze do rozpylania wody | Zmniejsza zużycie i wstępnie myje folię |
Odniesienia
[1] ISO 15270:2008 Tworzywa sztuczne — Wytyczne dotyczące odzysku i recyklingu odpadów z tworzyw sztucznych. ISO 15270:2008 Tworzywa sztuczne — Wytyczne dotyczące odzysku i recyklingu odpadów z tworzyw sztucznych [2] “Kontrola procesów w gospodarce odpadami”,” Systemy sterowania IEEE. Kontrola procesów w gospodarce odpadami
