

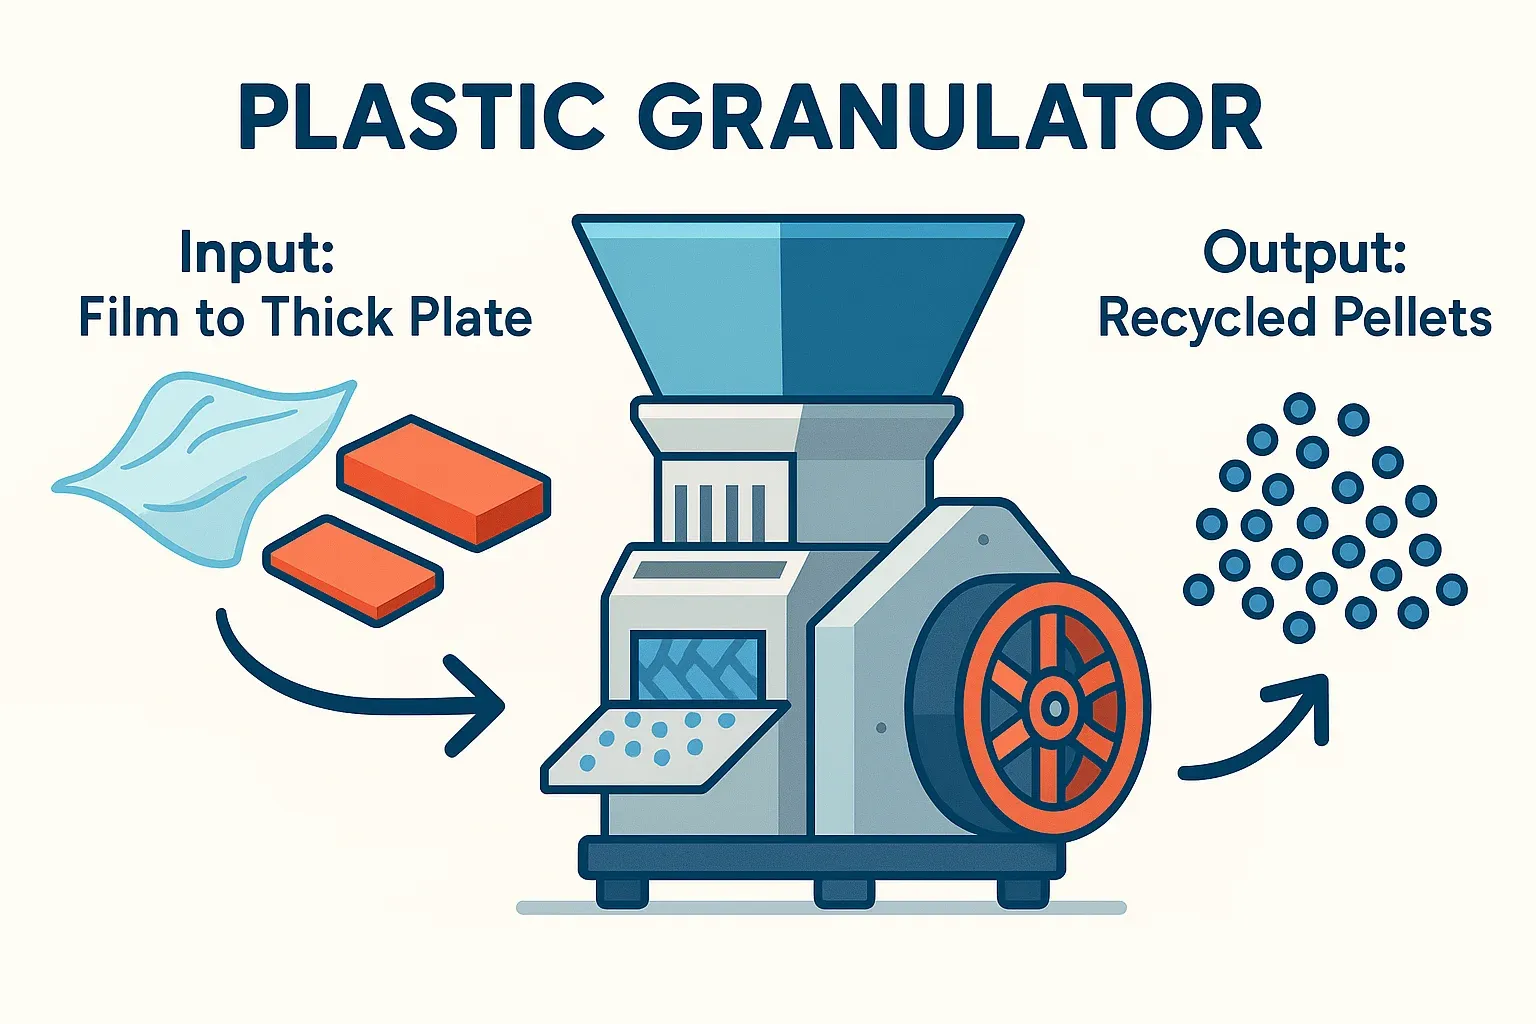
Ein Kunststoffgranulator kann Folie, Flaschen, Gussteile, Bleche und einige dicke Schrottteile verarbeiten, aber ein Rotor und ein Schüttgutbehälterdesign funktionieren nicht gleich gut bei jeder Form. Die Materialgeometrie bestimmt, wie es in den Schnittkammer eintritt, wie die Messer es greifen und ob die Maschine einen kontrollierten Neuschrot oder instabile Lasten produziert. Dieses Leitfaden ordnet gängige Kunststoffformen zu den Granulatormerkmalen, die wichtig sind.
Was ein Kunststoffgranulator tut
Ein Granulator verwendet rotierende Messer gegen feststehende Bettmesser, um Kunststoff in Partikel zu schneiden. Ein Sieb behält überschüssiges Material bis zu seiner Größe bei, bis es aus dem Behälter herausgelassen werden kann. Das Ergebnis wird in der Regel als Neuschrot oder Schrot bezeichnet; es ist kein fertiges Pellet, es sei denn, ein separater Extrusions- und Pelletisierungsprozess folgt.
Die Granulation kann der primäre Schritt zur Reduzierung der Größe für Flaschen, Gussteile und Produktionsabfälle sein. Bulky Rohre, große Entlüftungen, gebundene Folie oder dicke Profile mögen zunächst eine Kunststoffzerkleinerer benötigen, um einen kontrollierten Futtervorgang für den Granulator zu schaffen. Die Wahl zwischen einstufiger Granulation und Shredder-Plus-Granulator-Verarbeitung ist oft wichtiger als die Erhöhung der Motorleistung einer ungeeigneten Maschine.
Anwendungskarte: Folie bis zu dicken Platten
| Futterform | Hauptverarbeitungsproblem | Zu bewertende Merkmale | Möglicher vorangegangener Schritt |
|---|---|---|---|
| Losgelassene Folie und Taschen | Niedrige Volumendichte, Verpackung und Futterwellen | Kontrolliertes Futter, Scherengeometrie, Anti-Wrap-Details, effektive Entleerung | Bale öffnen, sortieren oder vorhückschneiden |
| Rígide Flaschen und Behälter | Hohle Teile springen und unvorhersehbar zusammenbrechen | Schüttgutbehältergeometrie, tangentialer Behälter, feucht oder trocken, Metallschutz | Entbündeln, Etikettenentfernung und Sortieren |
| Gussteile, Gusskanäle und Kisten | Variable Wanddicke und Stoßbelastung | Futteröffnung, Rotorinertia, Messerbefestigung und Siebesicht | Roboter- oder Förderschneckenfütterung |
| Bleche und Kantenabfälle | Kontinuierliche Streifen können schlagen oder brücken | Rollförderschnecke oder Nippförderschnecke, geschützte Einführung und synchronisierte Steuereinheiten | Längenschneiden, wo erforderlich |
| Dicker Blech, Profil und Entlüftung | Hohe Klemmbelastung, Schock und Anlaufrisiko | Entscheidung über das Vorzerkleinern, Behälteröffnung, Drehmoment, Lager und Rotorkonstruktion | Einfach- oder Doppelwellenschreddern |
Dünne Folie und flexible Verpackungen
Folie ist schwer zu verarbeiten, da sie leicht ist und eine große Oberfläche hat. Sie könnte in einem Hopper schweben, sich um die Rotorenden wickeln oder plötzlich in Klumpen ankommen. Ein hoher Katalogdurchsatz basierend auf festem Recyclingmaterial sagt wenig über die Leistung bei loser Folie aus.
Bewerten Sie die gesamte Fütterungsanordnung: Rolle öffner, Förderband, Nippel- oder Rollenförderer, Hopperwinkel und die Logik, die das Füttern bei einer Überlastung stoppt. Die Schneidgespannung sollte eine kontrollierte Schneidaktion erzeugen, während Rotorendenabdichtungen und Spalten das Umwickeln begrenzen sollten. Das Entladungs- oder pneumatische Entleerungssystem muss leichte Recyclingmaterialien entfernen, ohne dass diese unnötig recirkuliert werden.
Gewaschene Folie bringt Wasser und Verunreinigungen mit sich. Ein nasser Granulator kann helfen, Hitze und lose Schmutz zu kontrollieren, aber er muss für Drainage und Korrosionsbeständigkeit konzipiert sein. Wenn das Ziel stabile Extrusionsfütterung nach der Reinigung ist, könnte Filmdrückpressentrockner oder eine Verdichtungsschritt erforderlich sein.
Flaschen und hohle starre Behälter
PET- und HDPE-Flaschen werden komprimiert, wenn der Rotor sie berührt. Die Geometrie des Hoppers und der Kammer sollte das wiederholte Abprallen verhindern und eine konstante Klemme gewährleisten. Tangentialzufuhr-Designs werden oft für voluminöse Hohlkörper verwendet, aber die Leistung hängt dennoch von der Flaschengröße, der Ballenbereitung, dem Sieb Loch und der Zuführung ab.
Die Verarbeitung von PET-Flaschen kann die Kammer als Teil einer Waschanlage nutzen. HDPE-Container können trocken oder feucht granuliert werden, je nach Verschmutzung und dem nachfolgenden Prozess. In jedem Fall schützt die Vorbehandlung der Metalle und die Sortierung die Messer und reduziert den Anteil nichtzielgerichteter Harze im Ausgang. Siehe die dedizierte Auswahlhilfe für PET-Flaschengranulatoren für Probennahme- und Annahmekriterien.
Gussteile, Gusskanäle und Kisten
Restmengen aus der Spritzgussindustrie reichen von kleinen Abläufen bis zu großen Gehäusen und dicken Startteilen. Messen Sie das größte Teil in drei Dimensionen und identifizieren Sie Einlagen, Befestigungselemente oder Glasverstärkung. Das Fütterungsloch muss das tatsächliche Teil ohne unsicheres manuelles Drücken oder unkontrollierte Rückprallung aufnehmen.
Für Nebenpressen-Arbeiten könnten geringer Lärm, Staubkontrolle, einfache Farbänderung Reinigung und ein kleiner Fußabdruck Prioritäten sein. Zentrale Recycling-Systeme legen mehr Wert auf kontinuierlichen Durchsatz, Materialtransport und schnellen Zugang für Siebe und Messer. Abriebfüller können das Messermaterial, den Verschleißschutz und den Schärfungsintervall ändern.
Brett, Kantenabfall und kontinuierliche Streifen
Kontinuierliche Bahnen und Kantenabfälle erfordern eine kontrollierte Fördergeschwindigkeit. Ein Rollenförderer oder Nipp-System kann den Materialzufluss mit dem Granulator synchronisieren, das Schütteln reduzieren und verhindern, dass die Kammer einmalig einen großen Loop erhält. Der Eingang muss für die endgültige Montage gesichert werden und sollte es dem Bediener nicht erlauben, den Schnittbereich zu erreichen.
Die Stärke des Blattes allein bestimmt nicht die Motorgröße. Breite, Polymere Härte, Fördergeschwindigkeit, Anzahl der Schichten, Temperatur und die erforderliche Korngröße beeinflussen die Belastung. Ein Produktionsversuch sollte die maximale Breite und die schnellste Normalspindelgeschwindigkeit wiedergeben.
Dünne Platten, Profile und Abblaste
Dünne Teile erfordern eine zuverlässige Klemme und können hohe Schocklasten erzeugen. Wählen Sie nicht nur nach der maximalen Wanddicke aus. Notieren Sie die Teilmaße, Masse, Polymer, Temperatur, Füllstoffe und ob das Teil fest oder hohl ist. Ein großer Abblaste kann die sichere Fördergröße überschreiten, selbst wenn das Material technisch zersägt werden kann.
Wenn direkte Granulation angebracht ist, bewerten Sie die Rotorkonstruktion, den Messerhalter, Lager, Schutz der Antriebswelle, den Schaltschutz und den Zugang für das Heben schwerer Komponenten. Ein
Wo direkte Granulation angebracht ist, bewerten Sie die Rotorkonstruktion, den Messerhalter, Lager, Schutz der Antriebswelle, den Schaltschutz und den Zugang für das Heben schwerer Komponenten. Ein extra-großer Hartplastikgranulator sollte mit dem tatsächlichen größten Stück bewertet werden, nicht mit einem kleineren Demonstrationsmuster.
Maschengröße und Ausgangsqualität
Die Masche setzt den maximalen Austrittsweg fest, erzeugt jedoch keine perfekt gleichmäßige Partikel. Die Klingenschärfe, der Spalt, die Rotorgeschwindigkeit, das Polymerverhalten und die Wiederaufbereitung prägen ebenfalls die Verteilung. Kleinere Öffnungen können die Aufenthaltsdauer, den Energiebedarf, die Wärme und die Feinanteile erhöhen; größere Öffnungen können Teile freisetzen, die zu grob für die Reinigung oder Extrusion sind.
Definieren Sie die akzeptable Partikelgrößenverteilung und den Anteil der Feinanteile, messen Sie diese dann während des Tests. Das Granulatormaschengrößenhandbuch erklärt, wie man von einem Nachfrageprofil im Abwasser zu einer testbaren Maschenwahl übergeht.
Kapazität und Motorauswahl
Die Nennleistung des Motors kann nicht in eine universelle kg/h-Zahl umgerechnet werden. Der nutzbare Durchsatz hängt von der Fütterungsgeometrie, der Schüttgutdichte, dem Sieb, dem Messerzustand und der Menge des Umlaufs von Übergrößen ab. Verlangen Sie nach dauerhaften Ergebnissen aus einem repräsentativen Test, einschließlich Normal- und Spitzenstrom, Stillständen und der Masse des akzeptablen Ausgangs – nicht nur des Materials, das in den Schacht gegeben wird.
Dimensionieren Sie die Maschine mit der Vor- und Nachlaufleitung. Ein Granulator, der wiederholt eine Waschanlage oder einen pneumatischen Fördersystem über seinen stabilen Durchsatz hinaus füllt, schafft einen neuen Engpass. Ein Puffer und eine kontrollierte Fütterung können ein besseres Leitungsresultat als eine größere Schnittkammer liefern.
Sicherheit und Wartungsprüfungen
- Verkettete Zugangs türchen und Schutzeinrichtungen entsprechend der Fütterungsmethode
- Schutz vor unerwarteten Neustarts und ein dokumentiertes Energie-Isolationsverfahren
- Eine sichere Rotor-Sperre-Methode für Messer- und Sieb-Arbeiten
- Sichere Hebepunkte und Platz zum Entfernen des Behälters, des Siebs und der Messer
- Metallenschutz, geeignet für das Risiko des Rohstoffes
- Staub, Lärm und feuchte-Prozesskontrollen, angemessen für die Installation
- Verfügbare Verschleißteile, Schärfanweisungen und Servicestütze
Eine bessere Methode, Granulatoren zu vergleichen
Bieten Sie jedem Lieferanten die gleiche Materialbeschreibung, maximale Teilegröße, erforderliche Ausgabe, Versorgungsanlagen und Anlagenlayout. Testen Sie eine repräsentative Charge, dann vergleichen Sie den akzeptablen Durchsatz, Partikeldistribution, Feinanteile, Energie pro Tonne, Reinigungsdauer und beobachteten Verschleiß. Der breitere Kunststoffzerkleinerer Auswahlhandbuch beinhaltet Fragen für die kommerzielle und technische Bewertung.
Ein korrekt abgestimmter Granulator ist nicht die Maschine, die die breiteste Liste von Kunststoffen verarbeitet. Es ist die Konfiguration, die sicher gefüttert wird, den erforderlichen Mahlstoff produziert und unter den realen Materialbedingungen der Anlage in die nächste Operation integriert.
Häufig gestellte Fragen
Kann ein Granulator sowohl Folie als auch starke Platte verarbeiten?
Einige Maschinen können mehr als eine Form verarbeiten, aber das Fütterungssystem, der Rotor, die Messer und das Sieb müssen möglicherweise geändert werden. Validieren Sie beide Materialien in separaten Versuchen und vergleichen Sie die Ausgabequalität, nicht nur ob die Maschine sie schneiden kann.
Wann sollte ein Schredder vor einem Granulator installiert werden?
Beachten Sie das Vorzerkleinern bei zu großen, unregelmäßigen, schweren oder sicher nicht sicher zu dosierenden Schrotten. Der Schredder erzeugt eine kontrollierte Fütterung; der Granulator setzt dann die endgültige Rückvermahlungsgröße fest.
Erhöht ein stärkerer Motor stets die Kapazität eines Granulators?
Nr. Fütterung, Rotorgeometrie, Siebfläche, Messerzustand und der Nachlauf können die Auslastung begrenzen. Die Kapazität sollte mit repräsentativem Material und dem erforderlichen Sieb gemessen werden.
